

- HOME
- 実装基板ができるまで(詳細編) 第4章:挿入工程・後付工程
設計 設計・製造受託
実装基板ができるまで(詳細編)
第4章:挿入工程・後付工程
“載せられない”部品を、人と設備で確実につなぐ工程
前章(実装基板ができるまで(詳細編)第3章:SMT工程(表面実装))では、払い出された部品を基板表面に搭載し、はんだ印刷・部品搭載・リフローを一連の流れとして管理する「SMT工程(表面実装)」を取り上げました。SPIやAOIで異常を早期に検出し、条件を品質へ変えていく工程です。
本章の「挿入工程・後付工程」は、SMTでは実装できない部品を基板へ取り付ける工程です。コネクタや大型のスルーホール部品、ヒートシンクなどは、自動実装ラインに載せることが難しく、専用設備や作業者の手作業によって取り付けます。自動化しきれない領域である分、作業者の技能・作業標準・治具の有無が品質を大きく左右する工程でもあります。
目次
挿入工程・後付工程とは
挿入工程・後付工程とは、表面実装(SMT)では対応できない部品を基板へ取り付け、はんだ接合や固定を行う工程の総称です。
リード線を基板の穴(スルーホール)に挿し込んで接合する「挿入(IMD:Insert Mount Device)」と、SMT・挿入後に取り付けるヒートシンクや大型部品などの「後付」を含みます。
一般的な流れは次のとおりです。
- 生産準備・段取り:作業指示書、部品、実装位置、極性・向き、治具、はんだ付け条件を確認します。
- 部品の挿入:コネクタやスルーホール部品を、正しい向き・位置で基板の穴へ挿し込みます。
- はんだ付け:噴流式の自動はんだ付け、セレクティブはんだ付け、手はんだを、部品や基板の条件に応じて使い分けます。
- 後付・固定:ヒートシンク、放熱部品、ねじ止め部品などを、指定トルクや手順に従って取り付けます。
- 工程内検査:はんだ接合状態、部品の向き・浮き、固定状態などを確認し、次工程へ引き渡します。
これらの作業は独立していません。挿入の座りが悪ければはんだ付けは安定せず、はんだ付け方法が部品に合っていなければ熱ストレスや未はんだにつながります。
重要なのは、各作業が次の作業・次工程へどのような状態を渡すかを管理することです。
スルーホール部品の「挿入」は、置き方から始まる
挿入部品は、リード線を基板の穴へ挿し込み、反対面のランドで接合します。コネクタやトランス、電解コンデンサ、端子台など、機械的な強度や電流容量が求められる部品に多く用いられます。
挿入段階では、部品の向き・極性・1番ピン方向、挿し込みの深さ、基板への座り(浮きや傾き)を確認します。
座りが不十分なまま接合すると、はんだ量の過不足や部品の傾きにつながり、後工程での手直しや信頼性低下の原因となります。似た外観の部品や極性表示が読み取りにくい部品は、誤挿入に特に注意が必要です。
はんだ付けは「方法の使い分け」で品質を作る
挿入部品のはんだ付けには、複数の方法があります。基板の構成、部品の耐熱性、周囲部品との距離、要求品質に応じて、最適な方法を選択します。
- 噴流式(フロー)自動はんだ付け:
溶融はんだの噴流に基板を通し、複数箇所を一括で接合します。同種の挿入部品が多い基板で効率的です。 - セレクティブはんだ付け:
プログラム制御で必要な箇所だけを局所的に接合します。熱に弱い部品や近接部品への熱影響を抑えたい場合に有効です。 - 手はんだ:
作業者がこてを用いて接合します。少量・特殊形状・後付部品など、自動設備が適さない箇所に対応します。
方法が部品や基板に合っていないと、未はんだ、はんだ過多、ブリッジ、部品や周囲部材への熱ストレスなどにつながります。
特に手はんだは、こて先温度、当てる時間、はんだ供給量が接合品質を左右するため、作業標準と技能の裏付けが欠かせません。
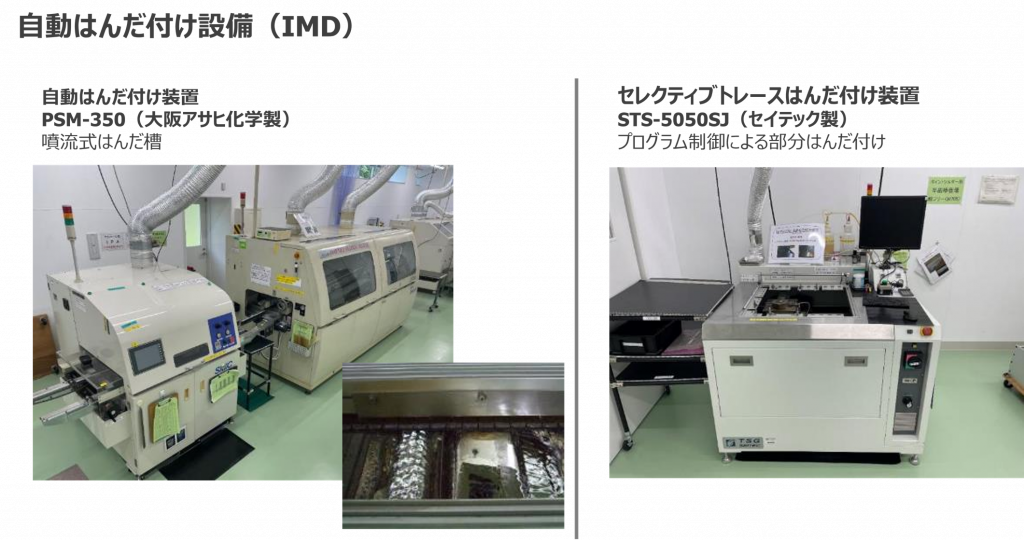
自動はんだ付け設備(IMD):噴流式はんだ槽と、プログラム制御による部分はんだ付け装置を使い分ける
ヒートシンク・大型部品などの「後付工程」
後付工程では、はんだ付け後にヒートシンクや放熱部品、大型部品、ねじ止め部品などを取り付けます。
放熱設計に関わる部品は、放熱シートやグリスの塗布量・貼付位置、ねじの締付トルクや順序が、放熱性能と機械的信頼性を左右します。
これらは自動化が難しく、作業者の手作業に依存します。だからこそ、作業標準・治具・チェックの仕組みによって、作業者による品質のばらつきを抑えることが重要です。
取り付け順序や固定条件を明確化し、誰が作業しても同じ状態に仕上がるようにします。
設計・調達・品質 それぞれの立場から見た「挿入・後付工程」
挿入・後付工程も製造部門だけでは完結しません。設計・調達・品質の判断が、作業性と量産品質に直接影響します。
- 設計部門:
穴径とリード径のクリアランス、部品間隔、はんだ付け方法を想定した部品配置、ヒートシンク取り付け部の強度・公差を考慮します。 - 調達部門:
リード形状・端子表面処理、耐熱性、包装形態、代替品の寸法差など、挿入性・はんだ付け性への影響を確認します。 - 品質部門:
接合状態だけでなく、挿入の座り、はんだ付け方法の妥当性、固定トルク、作業履歴から原因を切り分けます。
挿入・後付の不良は「作業」と「条件」の両面で捉える
挿入・後付工程で見られる代表的な不良には、次のようなものがあります。
- 未はんだ・はんだ不足、はんだ過多・ブリッジ
- 部品の浮き・傾き、挿し込み不足
- 誤部品・逆向き・極性誤り
- 熱ストレスによる部品・基板の損傷
- ヒートシンク等の固定不良(トルク不足・放熱材の塗布不良)
不良の見え方と原因は一対一ではありません。例えば未はんだには、はんだ付け方法の選定、こて先温度や時間、挿入の座り、ランド設計、部品の耐熱性などが関係します。
現象だけで判断せず、挿入・はんだ付け・後付・設計・部材の履歴をさかのぼることで、原因の切り分けと再発防止につなげます。
東京エレクトロンデバイス長崎における取り組み:技能を見える化し、品質を安定させる
東京エレクトロンデバイス長崎では、噴流式の自動はんだ付け装置(PSM-350)と、プログラム制御で部分的に接合するセレクティブトレースはんだ付け装置(STS-5050SJ)を保有し、部品や基板の条件に応じてはんだ付け方法を使い分けています。
熱に弱い部品や近接部品には局所的なはんだ付けを選択し、周囲への熱影響を抑えます。
人が関わる工程ほど、作業者個人に依存しない体制づくりが重要になります。
当社では、社内研修や公的機関の技術研修を通じて技能向上に取り組むとともに、作業者の技能・技術を見える形で管理しています。これにより工程ごとに適切な人材を配置し、品質のばらつきを抑えています。
「どこで」「どのような管理のもとで」作られているかは、品質判断の重要な要素です。
実際の現場では、挿入部品の実装方法、自動はんだ付け装置と手はんだ工程の使い分け、ヒートシンク取り付けなどの後付工程の工夫があります。詳しくは以下の記事で紹介しています。
まとめ:挿入・後付工程は“人の技能を品質へ変える”工程
挿入・後付工程は、SMTで実装できない部品を基板へ取り付けるだけでなく、挿入の座り、はんだ付け方法、後付部品の固定条件、工程内検査を組み合わせ、再現性のある品質を作り込む工程です。
- 挿入・はんだ付け・後付・検査を一つの流れとして管理する
- はんだ付けは、部品と基板の条件に応じて方法を使い分ける
- 人が関わる工程は、作業標準・治具・技能の見える化でばらつきを抑える
- 不良は工程データと作業履歴をさかのぼり、原因を切り分ける
次章予告
次章(第5章)では、完成した基板の品質を確認し、記録する「検査・トレーサビリティ」を取り上げます。
AOIやICTなどの検査に加え、基板単位で製造履歴を管理する仕組みによって、不具合の早期発見と再発防止をどのように実現するかを解説します。