

- HOME
- 実装基板ができるまで(詳細編) 第5章:検査・トレーサビリティ
設計 設計・製造受託
実装基板ができるまで(詳細編)
第5章:検査・トレーサビリティ
“見つける”だけでなく、品質を“証明し、つなぐ”工程
第1章では、実装基板の品質は「工程ごとの作業」ではなく「工程間のつながり」によって決まる、というテーマをお伝えしました。続く第2章では、そのつながりの起点となる「部材の払い出し」を、第3章では払い出された部材を基板に載せる「SMT工程」を、第4章では自動化しにくい部品を人の技能と設備で取り付ける「挿入・後付工程」を取り上げてきました。
本章で取り上げる「検査・トレーサビリティ」は、こうして各工程で作り込まれてきた品質を確認し、製品として出荷できるかを判断する工程です。同時に、「いつ・どの部材で・どの条件で・どの工程を通って作られたか」を記録として残し、後からさかのぼれる状態にする役割も担います。
検査というと「不良品を見つける最後の関門」という印象を持たれがちですが、実際には、前工程の結果を受け取り、その情報を次の生産や設計へ返していく“つながりの終点であり、次の起点”でもあります。
目次
検査・トレーサビリティとは
「検査」とは、製品や工程の状態を確認し、あらかじめ定めた基準に適合しているかを判定する活動です。実装基板では、部品の実装状態やはんだ接合だけでなく、電気的な接続や機能、ねじの締結、放熱部品の取り付け、表示や清掃状態など、製品ごとに必要な項目を確認します。
一方「トレーサビリティ」とは、製品がどのような履歴をたどって作られたかを、後から確認できるようにする仕組みです。検査が“その時点の状態”を確認する活動だとすれば、トレーサビリティは“作られてきた過程”を確認できるようにする活動といえます。
一般的な流れは次のとおりです。
- 製造指示・検査仕様の確認(対象機種、図面、検査項目、判定基準、検査プログラムの版数の確認)
- 製品の識別(製造番号・ロット番号などにより、検査対象を明確化)
- 外観検査(部品の欠落・誤実装・向き・浮き、はんだ接合、異物、損傷などの確認)
- 電気・機能検査(機種に応じて通電し、電源・入出力・通信・動作などを確認)
- 合否判定と不適合品の識別・隔離(良品との混在防止)
- 検査結果の記録(製品番号、検査結果、不良内容、処置内容などの記録)
- 品質保証部門による最終確認(確認完了後、梱包・出荷工程へ)
検査とトレーサビリティは別々の活動ではありません。検査結果が対象となる基板やロットと正しくひも付いて、はじめて「この製品の品質はこうだった」と後から説明できるようになります。
検査は「最後に一度」ではなく、工程ごとに行われる
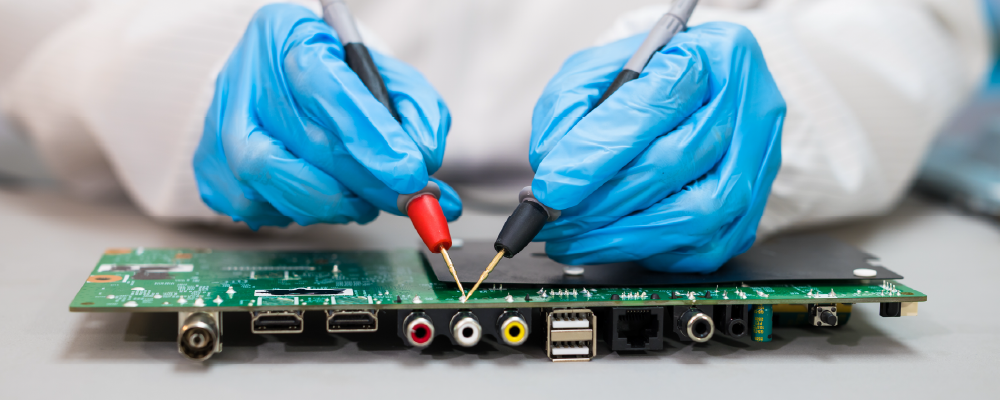
「基板の検査」と聞くと、すべての作業が終わった後に行う最終検査をイメージするかもしれません。しかし実際の基板製造では、各工程の節目で状態を確認し、異常をできるだけ早い段階で捉えるようにしています。
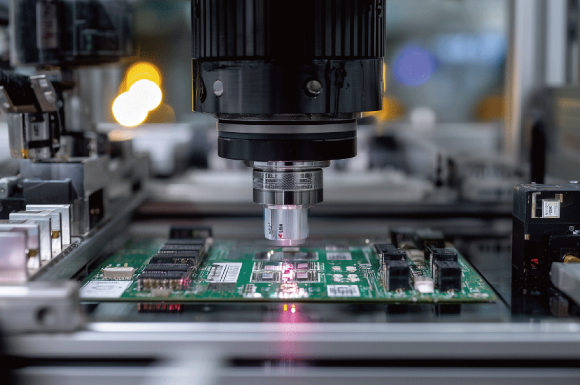
- SMT工程:はんだ印刷後の印刷状態確認(SPI)、搭載後・リフロー後の外観検査(AOI)など
- 挿入・後付工程:部品の向き・極性、挿し込み深さ、浮き・傾き、はんだ接合、ねじ締付状態などの工程内確認
- 製造完了後:基板全体の外観確認、機種に応じた電気・機能検査
検査を最後に集中させると、不良が見つかった時点で原因となった作業から時間が経過しており、同じ条件で作られた製品が増えて影響範囲も広がります。各工程で「次工程へ渡してよい状態か」を確認しながら進めることが、手戻りと流出のリスクを小さくします。
外観検査と機能検査――それぞれの役割
外観検査では、作業者や検査設備によって、部品の位置・向き・欠落、はんだ不足やブリッジ、異物や損傷、コネクタや放熱部品の固定状態などを確認します。ここでいう「外観」は見栄えのことではありません。わずかな部品の浮きや傾きが、筐体への組み込みや振動耐性に影響することもあります。
微細部品や高密度実装部は設備による検査が得意とする一方、コネクタ周辺や手はんだ部、ねじ止め箇所などは人の目による確認が有効な場合もあります。検出したい不良に応じて、設備と人を使い分けることが重要です。また、人が判定する工程では、限度見本や判定基準を整備し、検査員による判断のばらつきを抑える仕組みが欠かせません。
一方、外観が正常でも電気的に正常とは限りません。定数違いの部品や接触不良などは、通電して初めて分かることがあります。そこで機種に応じて、電源電圧・消費電流、入出力信号、通信、書き込み済みソフトウェアの起動などを確認する電気・機能検査を行います。
つまり外観検査と機能検査は代替関係ではなく、異なる不良を捉えるための補完関係にあります。一つの検査ですべてを保証しようとせず、製品の用途や要求品質に応じて組み合わせることが大切です。
設計・調達・品質――それぞれの立場から見た「検査・トレーサビリティ」
何を検査し、どこまで記録するかは、検査部門だけで決まるものではありません。設計・調達・品質のそれぞれの判断が、検査のしやすさと追跡の確かさに直接影響します。
- 設計部門:検査項目や判定基準の前提をつくる立場です。テストポイントの有無、検査治具の接続性、極性や1番ピン表示の見やすさ、ソフトウェア版数の確認方法などは、設計段階でしか作り込めません。検査しにくい設計は、検査工数の増加や見逃しリスクにつながります。
- 調達部門:代替部品や供給元の変更は、BOM上は同等でも、外形・表示・電気特性の違いとして検査結果に表れることがあります。変更情報をどの単位で記録し、製造・品質へ確実に連携するかが、後の追跡性を左右します。
- 品質部門:検査で見つかった不具合の原因を切り分け、影響範囲を特定する立場です。その際、部材ロットや製造条件、工程内検査の結果がたどれるかどうかで、調査のスピードと確度が大きく変わります。
つまり、検査・トレーサビリティは、“品質を確認する場”であると同時に、“設計・調達・製造の判断が結果として表れる場所”でもあります。
不適合品の管理とトレーサビリティ
検査で不適合が見つかったとき、最初に重要となるのは良品との混在を防ぐことです。不適合品は次のような流れで管理します。
- 識別する(不合格表示・管理票などで明示)
- 隔離する(専用の置き場で良品と分けて管理)
- 記録する(製品番号、発見工程、不良箇所・現象、発見日時など)
- 影響範囲を確認する(同一ロット・同一部材・同一条件で作られた製品の確認)
- 処置・再検査を行い、承認を得て工程へ戻す(修理・手直し後の再確認と記録)
ここで力を発揮するのがトレーサビリティです。製品番号・ロット、使用部材とそのロット、製造日時や設備・プログラム、工程内検査や手直しの履歴、最終検査の結果――これらが製品を軸につながっていれば、「同じ部材を使った製品はほかにあるか」「同じ条件で作った範囲はどこまでか」を速やかに絞り込めます。
大切なのは記録の量ではなく、必要な情報が製品とひも付いて“たどれること”です。何を、ロット単位で管理するのか個体単位で管理するのかは、製品の要求品質や顧客要求に応じて決めていきます。
検査で見つかった不良は「前工程へ戻して」考える
検査は不良を作る工程ではありません。検査で見つかる現象の多くは、前工程で生じた結果です。たとえば機能検査で電源が立ち上がらない場合でも、原因は一つとは限りません。
- 部材の払い出し(第2章):誤った部品・定数違いの部品の混入
- SMT工程(第3章):はんだ印刷量の不足、搭載ずれ、リフロー条件の不適合
- 挿入・後付工程(第4章):部品の浮き、未はんだ、極性の誤り
- 検査環境:治具や検査プログラムの不備、設計・ソフトウェアの問題
現象だけを見てその場で直すのではなく、製造履歴をさかのぼり、どの工程で状態が変わったのかを確かめる。そして調査結果を、払い出し方法、設備条件、作業標準、治具、検査項目、さらには設計や部品選定の見直しへと戻していく。この循環によって、検査は単なる選別工程ではなく、品質を改善し続けるための情報源になります。
東京エレクトロンデバイス長崎における取り組み:品質を確認し、記録として残す
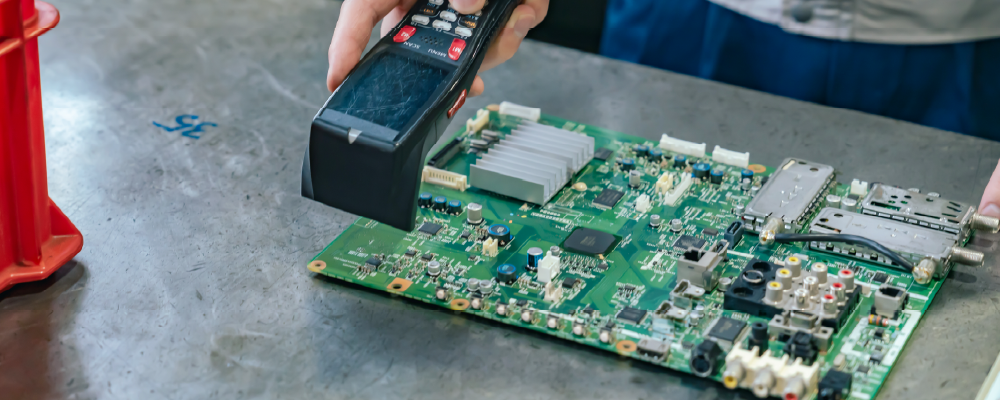
東京エレクトロンデバイス長崎では、挿入・後付工程を終えた基板の全数について目視確認を行い、機種に応じて電源を投入し、パソコンや検査治具を用いた機能検査を実施しています。「疑わしきは止める」という考え方のもと、少しでも気になる点があれば工程を先に進めません。
検査で不合格となった基板は一時的に隔離し、不具合の処置後、品質保証部門が解消を確認して製造履歴へ記録したうえで通常工程へ戻します。製造部門での確認を終えた製品は品質保証部門へ引き渡され、社内規定や過去の不具合事例を踏まえた出荷前の最終確認を経て、製品ごとに定められた方法で梱包・出荷されます。
検査・梱包を含めた現場の様子については、「基板製造の現場は、どんなもんだい?【検査梱包編】」で詳しく紹介しています。あわせてご覧ください。
まとめ:検査・トレーサビリティは“品質を証明し、次へつなぐ”工程
検査・トレーサビリティは、製造の最終段階でありながら、前工程すべての結果を受け止め、次の生産と設計へ情報を返す重要な工程です。
本章の要点を振り返ります。
- 検査は不良を見つけるだけでなく、製品が要求された状態に仕上がっていることを確認する工程である
- 検査は最後に一度ではなく、各工程の節目で行い、異常を早期に止める
- 外観検査と機能検査は、異なる不良を捉える補完関係にある
- 不適合品は識別・隔離・記録し、トレーサビリティで影響範囲を特定する
- 検査で見つかった不良は前工程へさかのぼり、設計・調達・製造へフィードバックする
東京エレクトロンデバイスでは、設計初期の段階から検査性や量産時の追跡性を見据えた設計・部品選定をサポートし、試作から量産まで一貫して品質を確認・説明できるものづくりを進めています。
シリーズを通して:品質は“つながり”の中で作られる
第1章の全体像に続き、第2〜5章を通して、実装基板が「部材の払い出し」「SMT工程」「挿入・後付工程」「検査・トレーサビリティ」という工程を経て完成するまでを見てきました。どの工程も単独で完結するものではなく、前工程の状態が次工程の品質を左右し、検査で得た情報がまた前工程へ戻っていきます。
製造委託先を選ぶ際にも、保有設備や価格だけでなく、「工程ごとに品質を確認する仕組みがあるか」「設計や部材変更の情報が現場へつながっているか」「製造履歴をたどれるか」「不具合を次の設計・製造へ反映できるか」といった、“つながり”の視点で見ていただくことが、手戻りや不具合のリスクを抑える第一歩になります。
東京エレクトロンデバイスでは、企画・開発設計から試作評価、部材調達、量産までを一貫して支援しています。設計初期から量産立上げまで、必要なフェーズからお気軽にご相談ください。